2026-09-17
Výrobca konzervovaných potravín nás nedávno požiadal o uvedenie linky na 330 ml nápojové plechovky. Ich prvá otázka sa netýkala ceny. Išlo o rýchlosť: plechovky za minútu, spoľahlivosť v dvoch zmenách a šrotovnosť podľa rozpočtu. To sú správne otázky na začiatok.
Prvý záver: vyberte si stroj na výrobu plechoviek podľa veľkosti a materiálu plechovky, výkonu za smenu a kvality švu a povlaku, ktoré vaša plniaca linka potrebuje. Po týchto troch nasleduje úroveň automatizácie, nástroje a popredajná podpora. Tento článok sa zaoberá typmi strojov, procesom tvarovania a zvárania, nákladovými faktormi a návykmi údržby, vďaka ktorým je linka na plechovky zisková.
Stroj na výrobu plechoviek premieňa potiahnutý oceľový plech, zvyčajne pocínovaný plech, na hotové kovové nádoby. Väčšina závodov na výrobu potravín a nápojov používa trojdielne linky: stroj vyreže plochý polotovar, ohne ho do valca, zvarí bočný šev, na zvar nanesie ochranný pás a potom obrubí telo, aby sa zváracia stanica mohla valiť na spodný koniec a veko. Dvojdielne linky, ktoré čerpajú šálku z jedného disku, vyhovujú niektorým formátom nápojov a aerosólov, ale trojdielna výroba stále dominuje konzervám, sušenému mlieku a chemickým výrobkom, pretože sa ľahšie prispôsobuje krátkym sériám a častým zmenám veľkosti.
Kompletný rad pokrýva štyri fázy:
Výrobcovia spájajú niekoľko operácií do jedného lisu, preto sú stroje pomenované podľa počtu staníc. Kombinátor s jednou stanicou, dvoma stanicami, tromi stanicami alebo štyrmi stanicami vykonáva toľko operácií v jednom cykle a počet staníc priamo ovplyvňuje výstup za minútu a podlahovú plochu.
Stroje na výrobu plechoviek sú zoskupené podľa kontajnera, ktorý vyrábajú, a podľa toho, koľko formovacích staníc obsahuje jeden lis. Najprv vyberte rodinu stroja; overiť rýchlosť a nástroje v rámci tejto rodiny.
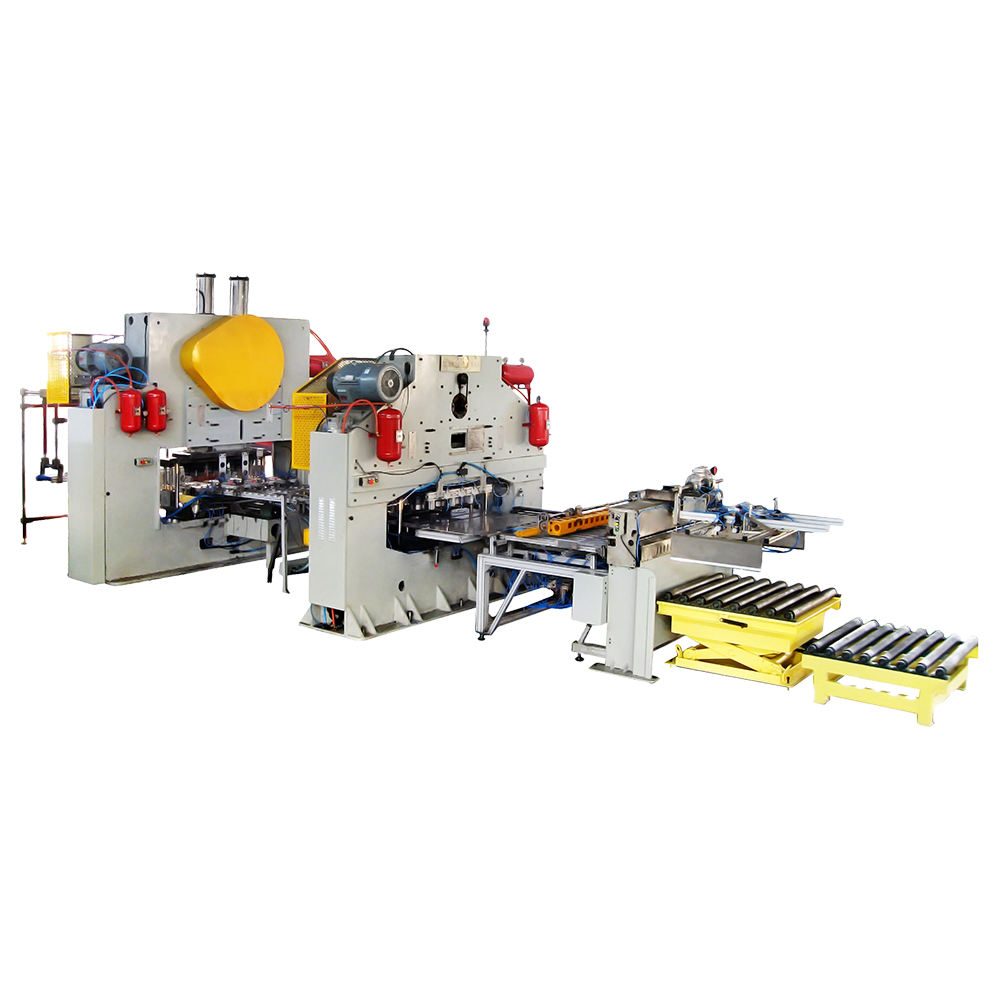
Vyrábajú okrúhle plechovky z pocínovaného plechu na ovocie, zeleninu, morské plody, mäso a nealkoholické nápoje. Trojpolohový zlučovač skladá, ohýba a formuje telo v jednej sekvencii; štvorpolohový zlučovač pridáva hrdlovanie, ktoré znižuje horný priemer, takže je možné použiť menšie a lacnejšie veko. Hrdlo šetrí materiál veka, ale zvyšuje zložitosť nástrojov, takže výber medzi tromi a štyrmi stanicami je rozhodnutím o pomere ceny a flexibility.
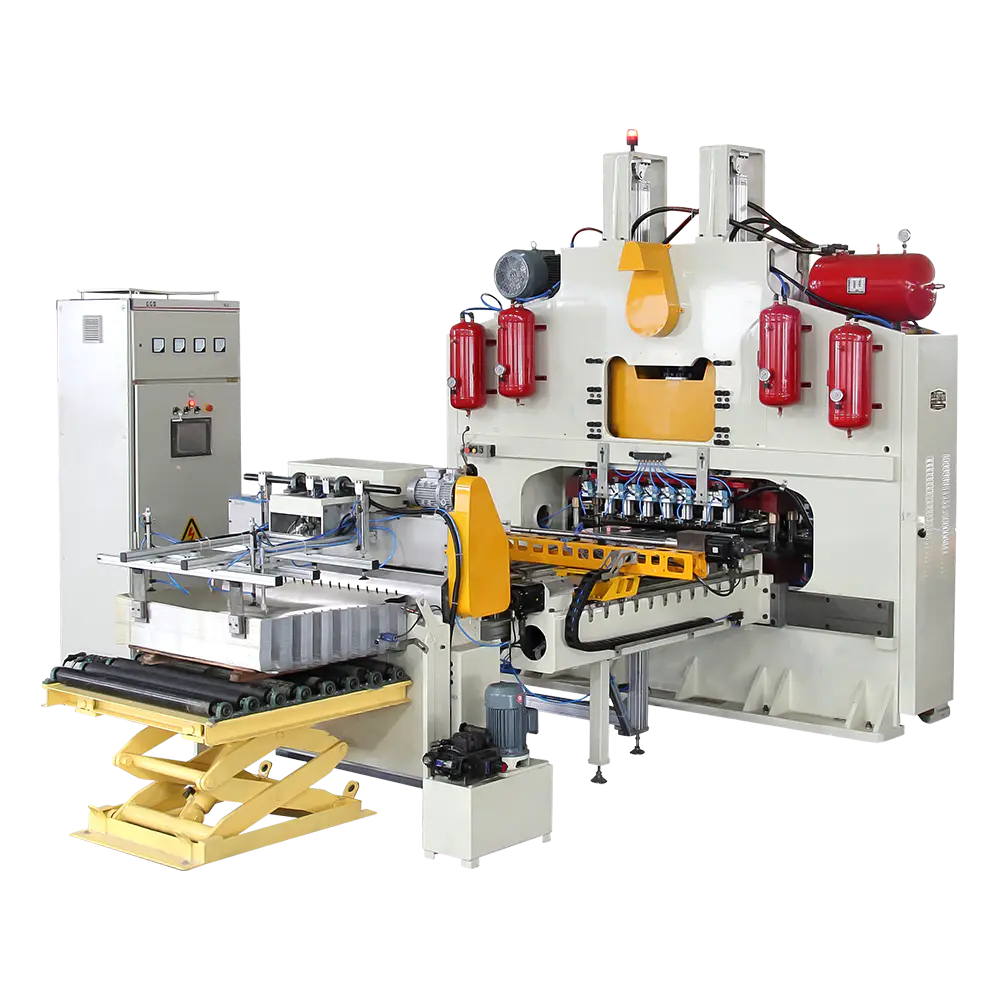
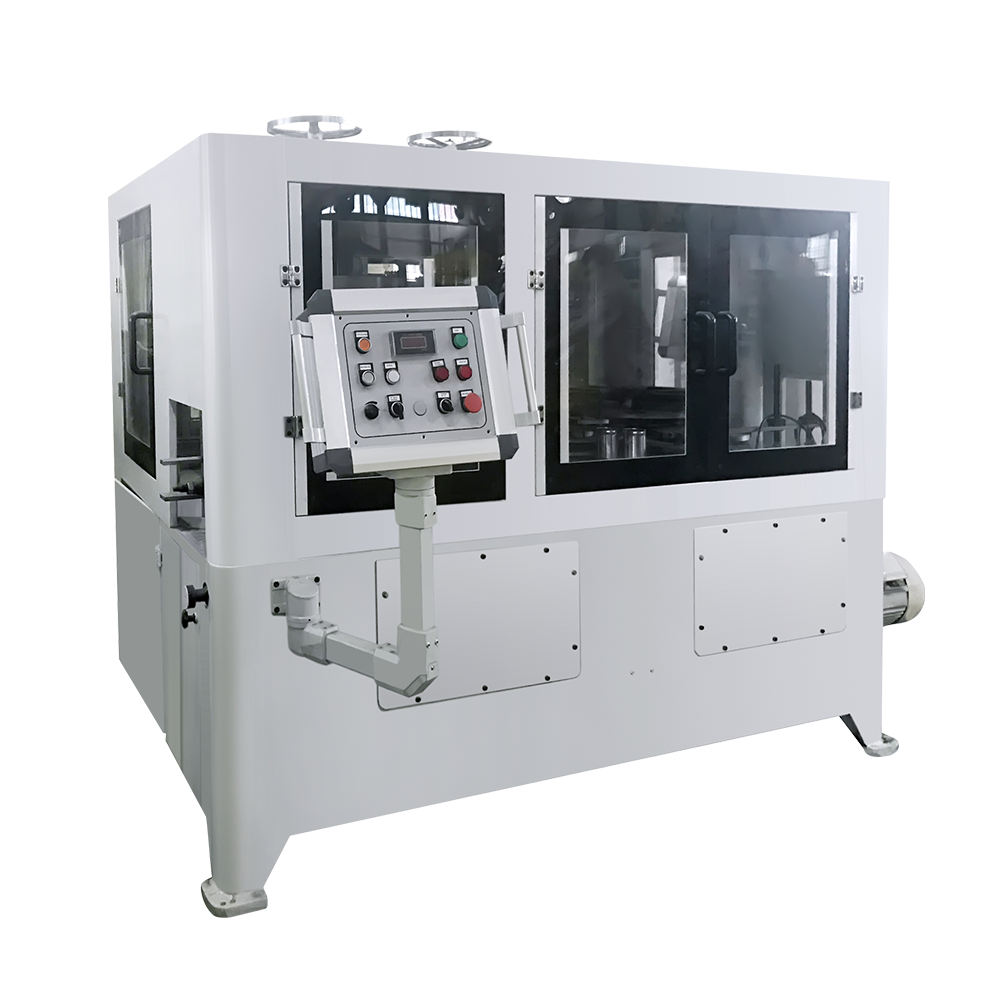 Vysokovýkonný stroj na výrobu lemovacích lemovacích plechoviek Tento automatický 8-hlavový zlučovač zvládne hrdlovanie, obrubovanie a obruby pre potravinové plechovky s veľkosťou D52-99 mm, ideálne, keď úzke rozsahy veľkostí spôsobujú, že výmeny sú zriedkavé a integrita švu je kritická. Zobraziť produkt →
Plechovky na sušené mlieko sú nádoby s veľkým priemerom, ktoré sú zvyčajne preplachované dusíkom, aby sa zachovala čerstvosť. Švy musia držať plyn a rozmery tela musia zostať stabilné pri dlhých jazdách. Jednopolohové a dvojpolohové zlučovače dominujú v tomto segmente, pretože rozsahy veľkostí plechoviek sú úzke a výmeny sú zriedkavé.
Aerosólové nádoby fungujú pod vnútorným tlakom, takže konzistencia hrúbky steny a kvalita zvaru sú rozhodujúce. Aerosólová linka bežne spája zváračku karosérie s razníkom, ktorý tvorí vrch kužeľa alebo kopule. Tvarovacia sila pre kužeľ je vyššia ako pre plochý koniec a testovanie na prasknutie sa stáva súčasťou bežnej kontroly výroby.
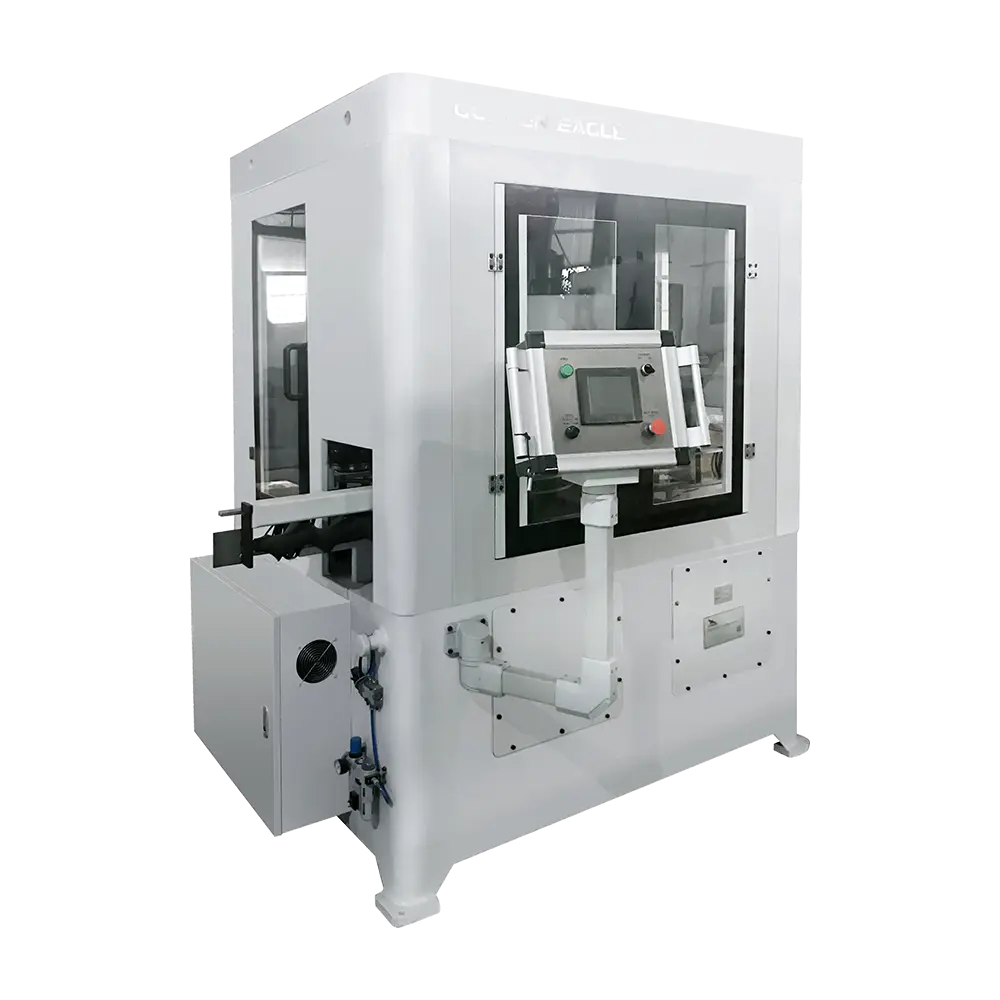
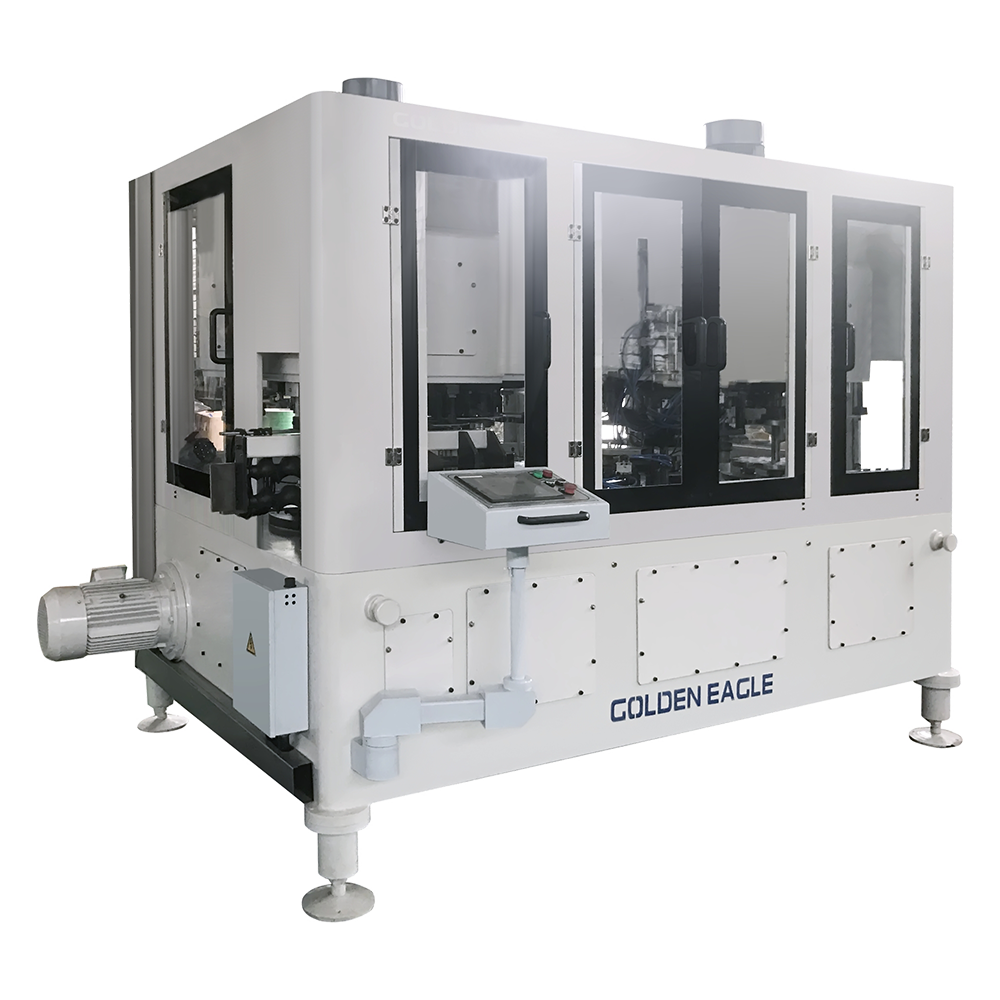 Vysokorýchlostná linka na výrobu aerosólových plechoviek s formovacím razníkom Táto automatická linka kombinuje hrdlovanie, obrubovanie, lemovanie a lemovanie pre aerosólové plechovky s výškou až 320 mm, s CNC riadeným razníkom pre vysokosilné tvarovanie kužeľa. Zobraziť produkt →
Chemické plechovky obsahujú farby, mazivá, riedidlá a agrochemikálie, často v hrubšom pocínovanom plechu. Potrebujú vyššiu tvarovaciu kapacitu a nastavenie zvaru prispôsobené hrubšiemu plechu, pretože chemické zloženie je korozívnejšie ako väčšina potravinárskych výrobkov.
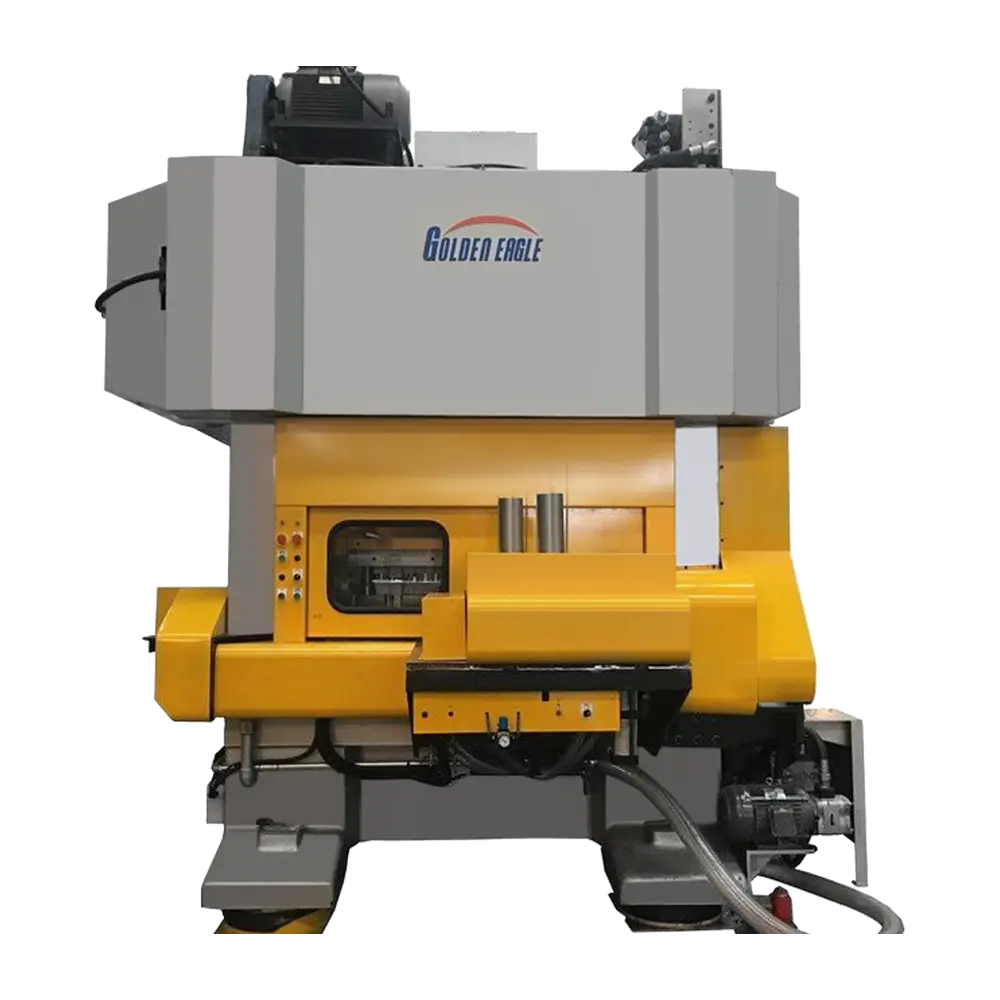
Konce a viečka sú najnáročnejšie produkty na výrobu. Koncová krycia linka razí škrupiny a konverzný lis EOE vytvorí ryhu, prinituje uško a vyrazí prsteň. Malé opotrebovanie matrice sa rýchlo prejaví ako slabý otvárací výkon. Výrobcovia, ktorí vyrábajú vlastné viečka, sa vyhýbajú bežnému prekážke v zásobovaní, pretože dodacie lehoty pre viečka sú často dlhšie ako pre telá plechoviek.
| Rodina strojov | Vyrábané formáty plechoviek | Typický dizajn | Bežní koncoví používatelia |
|---|---|---|---|
| Kombinátory jedál a nápojov | Okrúhle trojdielne plechovky | Troj- alebo štvorpolohový zlučovač | Konzervárne, plničky nápojov |
| Kombinátory sušeného mlieka | Veľké okrúhle plynotesné plechovky | Jedno- alebo dvojpolohový zlučovač | Baliarne mlieka a dojčenskej výživy |
| Aerosólové linky | Tlakové aerosólové plechovky | Telová zváračka plus kužeľový a kupolový lis | Osobné, domáce, technické aerosóly |
| Vedenie chemických plechoviek | Veľké okrúhle plechovky | Vystužený lis a silnoprúdová zváračka | Farby, mazivá, agrochemikálie |
| Koncový kryt a línie EOE | Mušle a ľahko otvárateľné konce | Koniec lisu plus konverzný lis | Závody na konzervy, výrobcovia potravín prevádzkujúci vlastné viečka |
Trojdielna linka sleduje pevnú sekvenciu. Jeho pochopenie uľahčuje porovnávanie cenových ponúk a plánovanie údržby. Postupnosť platí pre väčšinu liniek na potraviny, nápoje, sušené mlieko a chemické nádoby.
V zlučovacích strojoch sa niekoľko týchto krokov deje v rámci jedného lisu, takže zlučovacia linka zaberá menej miesta a potrebuje menej operátorov ako samostatné jednoúčelové stroje. Kompromisom je zložitejší nástroj: jedna porucha v stanici zastaví celý zlučovač.
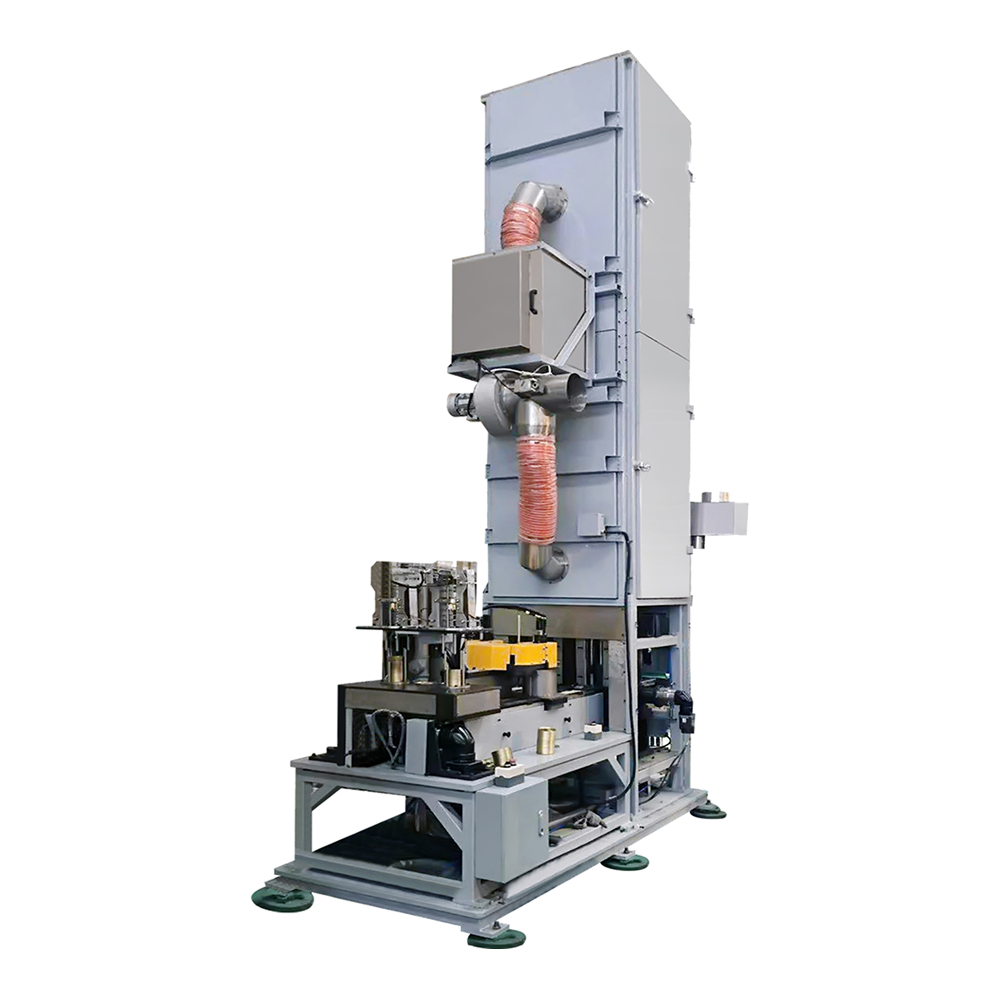
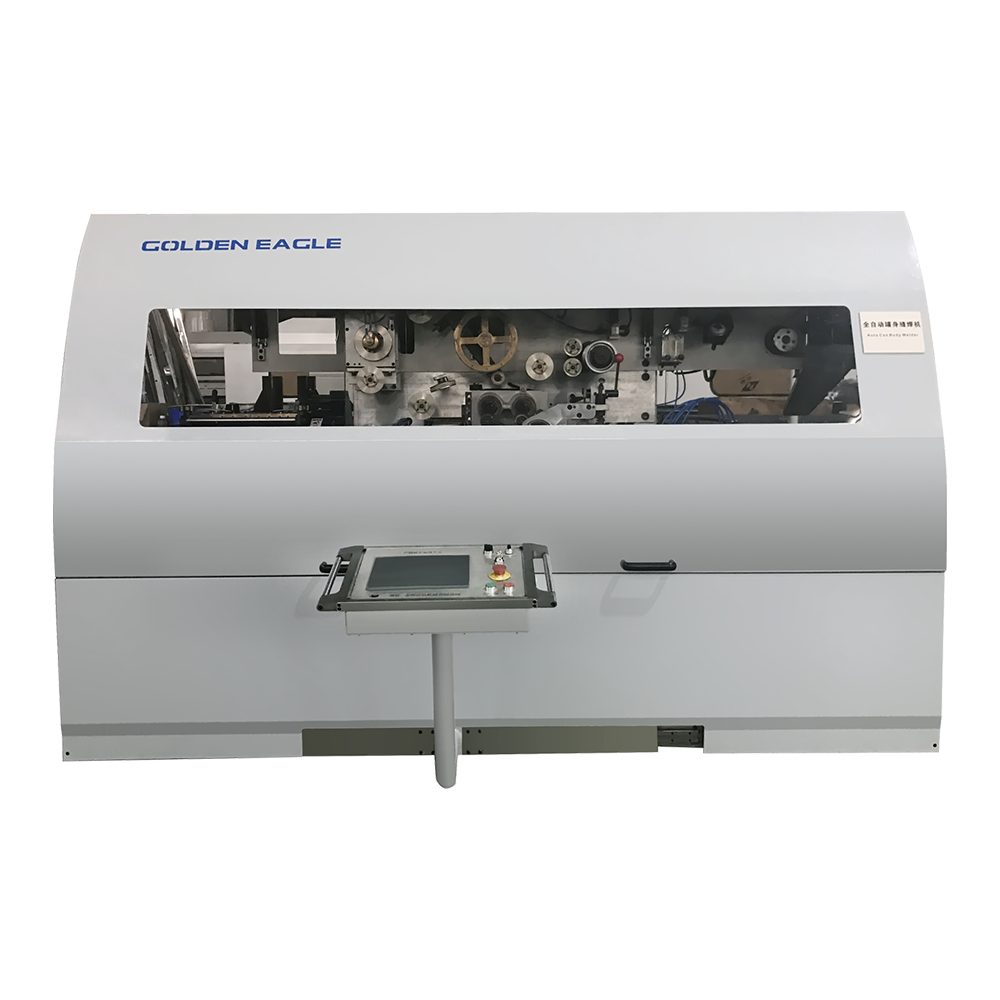 500 cpm GT10C-500 Automatická zváračka karosérií plechoviek Automatická zváračka plechoviek Vysoká rýchlosť Zobraziť produkt →
Po výbere rodiny strojov vyhodnoťte päť filtrov. Záleží na nich viac ako na reputácii značky a možno ich overiť pred podpísaním objednávky.
Pre výber krok za krokom postupujte podľa našich návod, ako si vybrať ten správny stroj na výrobu plechoviek pred vyžiadaním cenových ponúk.
Cena stroja je len časťou investície. Kompletné nastavenie zahŕňa zlučovač alebo samostatné lisy, zváračku karosérie, nanášanie a sušenie bočných pásov, koncovú kryciu linku alebo EOE linku, výmenu nástrojov pre každú veľkosť plechovky, inštaláciu, školenie a počiatočnú zásobu opotrebiteľných dielov. Porovnajte rozsah celého radu, nie hlavnú cenu stroja.
Náklady najviac ovplyvňujú štyri faktory:
Užitočným porovnaním sú náklady na milión vyrobených plechoviek, nie náklady na stroj. O niečo drahšia linka s nižšou šrotovnosťou a kratšími výmenami sa zvyčajne vráti do dvoch rokov.
Stroj na výrobu plechoviek je mechanický lis so zváracím prúdom a náterovou chémiou na vrchu. Väčšina neplánovaných zastávok pochádza z niekoľkých rovnakých miest: opotrebované rolky, špinavé rezacie čepele, nesprávne nastavené zváracie elektródy a chýbajúce mazanie. Jednoduchý rozvrh zabraňuje väčšine z nich.
Zaznamenajte počty šrotu za zmenu; stúpajúca miera šrotu je zvyčajne prvým príznakom opotrebovania nástroja. náš poznámky k údržbe strojov na výrobu plechoviek popíšte tieto kontroly podrobnejšie.
Začnite projekt s jednostránkovou špecifikáciou: rozmery plechovky, hrúbka plechu a povrchová úprava, cieľové plechovky za smenu, formát veka a zoznam plánovaných zmien veľkosti. Priraďte ho k vyššie uvedeným rodinám strojov a potom pred podpisom overte u dodávateľa výstup, mieru šrotu a podporu nástrojov. Linka vybraná týmto spôsobom udrží rýchlosť štítku, zachová kvalitu švu a prinesie predvídateľné náklady na plechovku po mnoho rokov.
Súvisiace produkty
Spoločnosť, ktorá bola založená v roku 1978, je jednou z najväčších výrobných strojov, známych spoločností doma iv zahraničí.
Kategórie výrobkov
Kontaktné informácie
Zhongshatou Shenjiamen Zhoushan Zhejiang Čína
+86-580-3056646